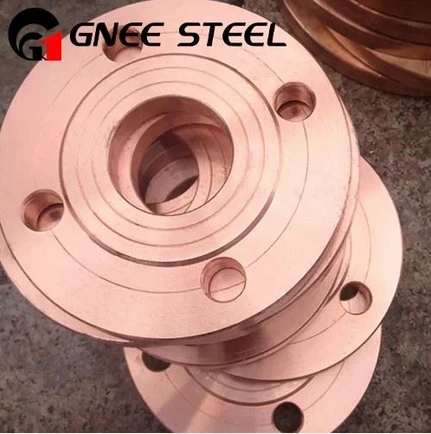
1. Hverjar eru aðaleinkunnir kopar-nikkels sem notað er fyrir flansa og hvað gerir þá hentuga fyrir notkun á sjó?
Kopar-Nikkel (Cu-Ni) málmblöndur eru mikils metnar í sjávar- og sjávariðnaði, fyrst og fremst fyrir einstaka tæringarþol. Tvær algengustu einkunnirnar sem notaðar eru fyrir flansa og aðra leiðsluíhluti eru C70600 (90/10 Cu-Ni) og C71500 (70/30 Cu-Ni).
C70600 (90/10 Kopar-Nikkel): Þessi málmblöndu samanstendur af um það bil 90% kopar og 10% nikkeli, með litlum, viljandi viðbættum af járni og mangani. Það er mest notaða Cu-Ni málmblönduna fyrir sjóþjónustu. Helsti kostur þess er framúrskarandi viðnám gegn sjótæringu, þar á meðal samræmda árás, gryfju og síðast en ekki síst, sprungutæringu- sem er mikilvægur þáttur fyrir flanstengingar þar sem sprungur eru eðlislægar. Það sýnir einnig frábært lífrænt mótstöðuþol, sem þýðir að sjávarlífverur eins og rakkar og þörungar eru ólíklegri til að festast við yfirborð þess, sem dregur úr viðhaldi og varðveitir flæðiskilvirkni.
C71500 (70/30 Kopar-Nikkel): Þessi málmblöndu, með um 70% kopar og 30% nikkel, býður upp á frammistöðu. Það veitir yfirburði gegn veðrun-tæringu og meiri styrk miðað við 90/10 Cu-Ni. Þetta gerir það að ákjósanlegu vali fyrir krefjandi notkun með meiri flæðishraða, svo sem í eimsvala og varmaskiptarörum, og tilheyrandi lagnakerfi þar sem flansa er þörf. Þó að það sé dýrara, réttlætir lengri endingartími þess við árásargjarnar aðstæður oft upphafskostnaðinn.
Hentugur þessara málmblöndur fyrir sjávarumhverfi stafar af verndandi yfirborðsfilmu sem myndast við útsetningu fyrir sjó. Þessi filma, sem er fyrst og fremst samsett úr koparoxíði og hýdroxíði, er flókin, viðloðandi og sjálf-græðandi. Að bæta við járni í báðum málmblöndunum skiptir sköpum þar sem það eykur stöðugleika og styrkleika þessa hlífðarlags, sérstaklega við mikið-flæðisskilyrði sem annars gætu fjarlægt það. Fyrir flansa, sem innihalda mikilvægan þrýsting-íhluti, gerir samsetning góðra vélrænna eiginleika, auðveldri suðu og þessari óviðjafnanlegu tæringarþoli Cu-Ni að gulli-staðlað efni.
2. Fyrir utan almenna tæringu, hvaða sérstakar tegundir af tæringu eru kopar-nikkelflansar þola og hvers vegna er þetta mikilvægt?
Þó að viðnám gegn almennri (samræmdri) tæringu sé grunnkrafa, liggur hið sanna gildi kopar-nikkelflansa í viðnám þeirra gegn nokkrum staðbundnum og hörmulegum tæringaraðferðum sem venjulega herja á aðra málma í sjókerfum.
Sprungutæring: Þetta er eflaust mikilvægasti kosturinn. Sprungutæring á sér stað á hlífðarsvæðum þar sem staðnað, súrefnis-snautt umhverfi myndast, eins og undir þéttingum, í flansgrófum og við snittari tengingar. Ryðfrítt stál, til dæmis, er alræmt viðkvæmt fyrir þessu í klóríð-ríkum sjó. Kopar-Nikkelblendi eru hins vegar mjög ónæm fyrir þessari árás. Hlífðarfilman helst stöðug, jafnvel í-súrefnislitlum sprungum, sem kemur í veg fyrir upphaf og útbreiðslu gryfja. Þessi eðlislæga viðnám gerir þá einstaklega áreiðanlega fyrir flanssamsetningar.
Spennutæringarsprungur (SCC): Ólíkt mörgum koparblöndur (sem geta þjáðst af "afsínun") og sumum ryðfríu stáli, eru kopar-Nikkelblendi nánast ónæm fyrir klóríð-tæringarsprungum af völdum streitutæringar. Þetta er mikilvægt fyrir flansa, sem oft eru unnar úr fölsuðu efni og verða fyrir verulegu boltaálagi og kerfisþrýstingi. Vanhæfni klóríða til að valda hörmulegum brothættum bilun í Cu-Ni tryggir langtíma-byggingarheilleika.
Galvanísk tæring: Þegar þú tengir ólíka málma er galvanísk tæring mikið áhyggjuefni. Kopar-Nikkel er kaþódískt (göfugt) miðað við stál og ál en anódískt (minni göfugt) samanborið við títan eða hágæða ryðfrítt stál eins og 6Mo ofur austenitics. Í raun þýðir þetta:
Þegar Cu-Ni flansar eru tengdir við stálrör mun stálið tærast á fórnfýsi. Þetta verður að stjórna með einangrunarsettum eða húðun.
Þegar það er tengt við göfugri málmblöndur gæti Cu-Ni sjálft verið í hættu, þó tæringarhraði þess sé yfirleitt lágt.
Rétt efnisval og notkun einangrunarpakkasetta eru nauðsynleg til að draga úr galvanískum pörum.
Þessi margþætta tæringarþol tryggir áreiðanleika kerfisins, lágmarkar ótímabæra niður í miðbæ og dregur úr líftíma eignarhaldskostnaðar með því að forðast tíðar endurnýjun.
3. Hverjir eru helstu framleiðslustaðlar og forskriftir fyrir kopar-nikkelflansa?
Til að tryggja gæði, skiptanleika og frammistöðu eru kopar-nikkelflansar framleiddir samkvæmt ströngum alþjóðlegum stöðlum. Þessir staðlar segja til um mál, þrýstingsmat, efnissamsetningu og prófunarkröfur.
Algengasta staðallinn fyrir rörflansa er ASME B16.5 - rörflansar og flansfestingar. Þessi staðall nær yfir þrýstings-hitastig, efni, mál, vikmörk, merkingar og prófanir fyrir stærðir NPS ½" til NPS 24". Það skilgreinir staðlaða flansflata (td hækkað yfirborð, hring-gerð samskeyti) og þrýstingsflokka (td 150, 300, 600, 900, 1500, 2500).
Efnisforskriftirnar stjórnast venjulega af:
ASTM B466 / B466M: Staðlað forskrift fyrir óaðfinnanlega og soðið kopar-nikkelrör og -rör. Þetta nær yfir rörið sem flansarnir verða soðnir við.
ASTM B171: Staðlað forskrift fyrir kopar-álfelgur og álplötur fyrir þrýstihylki, þéttara og varmaskipta. Þetta er hægt að nota fyrir ákveðnar gerðir af blindflansum eða sérsniðnum tilbúnum.
ASTM B283: Staðlað forskrift fyrir kopar og kopar-álfelgur (heitt-pressað). Þetta er mikilvæg forskrift fyrir flansa, þar sem margir hár-heildarflansar eru framleiddir sem heitir-smíðaðir íhlutir. Smíða betrumbætir kornbygginguna, útilokar porosity og bætir vélrænni eiginleika málmsins.
Fyrir tiltekna pöntun gæti flans verið merktur sem: "ASME B16.5, Class 150, Weld Neck Flange, C70600, ASTM B283." Þetta segir verkfræðingnum allt sem þeir þurfa að vita um stærð flanssins, þrýstingsgetu, tengigerð, efnisflokk og framleiðsluaðferð. Samræmi við þessa staðla er ekki-viðræðuhæft fyrir mikilvæga notkun í flota-, úthafs- og orkuframleiðsluiðnaði.
4. Hverjar eru bestu starfsvenjur til að setja upp og viðhalda kopar-nikkelflanssamskeyti?
Rétt uppsetning skiptir sköpum til að ná fullum afköstum Cu-Ni flanstengingar.
Meðhöndlun og geymsla: Kopar-Nikkel er mýkra en stál. Fara skal varlega með flansana til að koma í veg fyrir að þéttihliðin skemmist eða skemmist. Þeir ættu að geyma í hreinu, þurru umhverfi til að koma í veg fyrir óþarfa yfirborðs tæringu eða mengun.
Undirbúningur yfirborðs: Fyrir samsetningu verða flansflansarnir að vera hreinir, sléttir og lausir við burt, óhreinindi eða gamalt þéttingarefni. Létt vírburstun dugar oft. Það er mikilvægt að forðast vírbursta eða verkfæri úr kolefnisstáli, þar sem innfelldar járnagnir geta ryðgað og búið til upphafsstaði fyrir tæringu í holum. Mælt er með ryðfríu stáli burstum.
Þéttingarval: Þéttingarefnið verður að vera samhæft. Ó-gleypiefni eins og tilbúið gúmmí (EPDM, nítríl), PTFE eða þjappaðir ó-asbesttrefjar (CNAF) eru algengir kostir. Þéttingin verður að passa rétt innan boltahringsins og ekki brjótast inn í pípuholið.
Bolting og tog:
Boltaefni: Boltaval er mikilvægt til að koma í veg fyrir galvaníska tæringu. Helst ættu boltar að vera úr Cu-Ni málmblöndu eða samhæfu efni eins og Monel (nikkel-koparblendi). Ef stálboltar eru notaðir ættu þeir að vera mikið húðaðir eða úr hágæða ryðfríu stáli, með því að viðurkenna hugsanlega galvanísk áhættu fyrir boltana sjálfa.
Snúningsröð: Alltaf verður að nota stjörnu-mynstur til að herða röð til að beita þrýstingi jafnt yfir þéttinguna og forðast að skekkja flansinn. Toggildi ættu að vera í samræmi við forskriftir þéttingarframleiðandans og ASME PCC-1 leiðbeiningar fyrir þrýstimörk boltaðan flanssamskeyti. Undir-tog getur leitt til leka; of-tog getur yfir-þunga mjúku Cu-Ni þræðina eða flansinn og skemmt þéttinguna.
Kerfi gangsetning: Við fyrstu gangsetningu ætti að skoða kerfið fyrir leka. Hlífðaroxíðfilman á Cu-Ni myndast best í hreinum, loftblanduðum, rennandi sjó. Stöðugt, mengað eða mikið-súlfíðvatn getur hindrað filmumyndun. Því er ráðlagt að taka hreint vatn í notkun.
5. Hvernig bera kopar-Nikkelflansar saman við kosti eins og ryðfríu stáli eða tvíhliða ryðfríu stáli yfir heildarlíftíma kerfis?
Þó að upphaflegt kaupverð kopar-Nikkel (sérstaklega C71500 70/30) flansa og lagna sé hærra en venjulegt 316L ryðfríu stáli og geti verið samkeppnishæft með tvíhliða ryðfríu stáli, sýnir lífsferilskostnaður (LCC) greining oft að Cu-Ni sé hagkvæmari kosturinn fyrir langtíma sjó{5}.
Upphafskostnaður (CAPEX): 316L < 90/10 Cu-Ni < Duplex < 70/30 Cu-Ni. Ryðfrítt stál hefur lægsta fyrirfram efniskostnað.
Rekstrar- og viðhaldskostnaður (OPEX): Þetta er þar sem Cu-Ni skín.
316L ryðfríu stáli: Mjög viðkvæmt fyrir staðbundinni gryfju og sprungutæringu í sjó, sérstaklega við hitastig yfir ~10 gráður (50 gráður F). Þetta getur leitt til tíðra bilana, ófyrirséðra stöðvunar og mikils endurnýjunarkostnaðar innan nokkurra ára.
Tvíhliða ryðfríu stáli (td 2205): Miklu þolnari en 316L en getur samt verið næm fyrir sprungutæringu við langvarandi stöðnun eða við háan hita. Það krefst vandlegrar stjórnunar á suðu og framleiðslu til að viðhalda tæringarþolinni örbyggingu-.
Kopar-Nikkel: Yfirburða viðnám þess gegn tæringu í sprungum og líffótrefni skilar sér í verulega minna viðhaldi, lágmarkshættu á óvæntum bilun og endingartíma sem getur náð í nokkra áratugi. Minnkað lífgróið heldur einnig vökvavirkni og lækkar dælukostnað.
Afleiðingar bilana: Kostnaður við staka bilun á vettvangi á hafi úti, sjóskipi eða afsöltunarstöð-hvað varðar stöðvun, tapaða framleiðslu og neyðarviðgerðir-getur dvergað allan upphafskostnað lagnakerfisins. Reyndur áreiðanleiki og fyrirsjáanleiki nikkels-virkar sem trygging gegn þessum hörmulegu kostnaði.
Þess vegna, fyrir varanleg sjókerfi sem eru hönnuð fyrir langan endingartíma (20+ ár), eru kopar-Nikkelflansar og pípur oft lægsta heildarlífferilskostnaður, sem réttlætir hærri upphafsfjárfestingu með óviðjafnanlegum áreiðanleika og lágmarks viðhaldsþörfum.